秸秆颗粒机成型不良成因分析与花生壳等生物质原料制粒关键技术
一、秸秆颗粒机不成型问题的行业背景
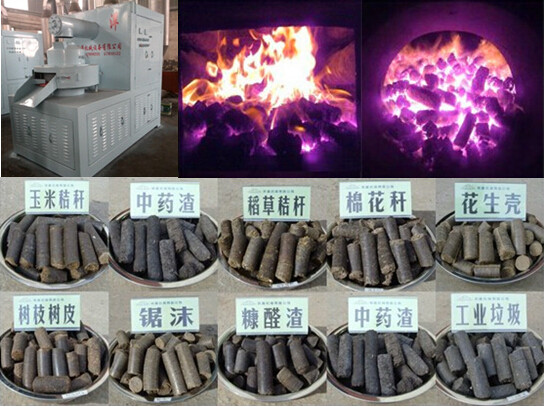
在生物质燃料加工领域,秸秆颗粒机是将农作物秸秆、花生壳、木屑等松散物料压缩为高密度颗粒的核心设备。实际生产中"不成型"或成型率低是困扰众多加工户的常见故障。所谓不成型,通常表现为颗粒松散易碎、表面粗糙开裂、挤出困难甚至模孔堵塞。这一问题不仅降低生产效率,还直接推高单位产品能耗与原料损耗。理解其成因,需要从原料特性、设备状态与工艺参数三个维度系统排查。
二、原料特性方面的原因
水分不匹配是首要因素。秸秆与花生壳等物料在制粒时需要适宜的含水率区间,一般控制在13%—18%。水分过高时,物料在环模或平模内易打滑,无法建立足够的挤压力,颗粒出模后即瘫软;水分过低则物料脆性大、摩擦系数不足,难以形成致密结构,同时加剧模具磨损。花生壳质地较硬、纤维短,若单独制粒而不与黏结性较好的秸秆粉复配,往往成型困难。
粒度与纤维结构同样关键。秸秆粉碎过粗,模孔充填不均匀,压辊与物料之间易形成架空;粉碎过细则比表面积增大,水分蒸发快、润滑性差,反而增加挤出阻力。花生壳含木质素较高但韧性不足,单纯依赖机械压力难以实现塑性变形,需要合理搭配长纤维物料或添加适量黏结剂。
三、设备与模具状态方面的原因
模具压缩比选择不当是成型不良的高频原因。压缩比过小,物料在模孔内停留时间短,密度与结合强度不够;压缩比过大,则挤出力矩飙升,产量骤降甚至堵机。不同物料应匹配不同压缩比:秸秆类宜采用中等压缩比,木屑、花生壳等高硬度物料需更大压缩比,但必须与主机功率匹配。
压辊与模具间隙调整不到位也会导致成型失败。间隙过大时物料在模具表面打滑,无法被有效卷入模孔;间隙过小则加剧磨损、发热异常,且易造成压辊抱死。模孔磨损、堵塞或倒角损坏,都会使物料挤出通道受阻,表现为局部不成型。
四、工艺参数与操作方面的原因
进料速度与产量不匹配常被忽视。进料过快使模腔充满度超限,电机负载剧增,颗粒密度下降;进料过慢则模孔充填不足,形成断续挤出。操作中应根据电流表读数与出粒状态动态调节喂料器转速。
温度与含水率的协同控制是稳定成型的核心。制粒过程中摩擦生热可使模腔温度升至60—90℃,适度的温升有助于木质素软化起黏结作用;但温度过高会加速水分蒸发,使物料变干、摩擦进一步增大,形成恶性循环。对于花生壳这类高硬度原料,必要时可采用蒸汽调质或温水润料,以改善塑性。
物料配方单一亦不容小觑。纯秸秆或纯花生壳的成型性往往劣于多组分复配,合理搭配长短纤维、软硬质物料,并控制好各组分含水率的一致性,能够显著提升成型率。
五、解决思路小结
针对不成型问题,建议按"原料—设备—工艺"顺序排查:先检测物料含水率与粒度分布,必要时进行复配与调质;再核对模具压缩比、压辊间隙及磨损状况,及时更换或修整;最后优化进料节奏与温湿度控制。中国农机网等平台上展示的秸秆颗粒机、花生壳颗粒机及配套的木炭加工设备、生物质燃料设备产品,选型时宜重点考察其适配物料范围与模具可更换性。唯有设备选型与原料处理相匹配,才能从根本上解决成型不良、实现在生物质燃料加工中的稳定高产。
如若转载,请注明出处:http://www.wincotton.com/product/14.html
更新时间:2026-11-03 19:58:24